銲(hàn)接是製造完整過程合同的生產(chǎn)工藝辦法某個,除用無害(hài)開展檢測鬼(guǐ)點子決定焊縫質量有沒有符合具體要求(qiú)外麵,焊縫奇觀對視進行檢查也是至關十分重要的其中一個品質管控具體(tǐ)環節。
焊縫對視進行檢查相關人員除(chú)具(jù)有成規的機械(xiè)進行檢查實(shí)際能力外,還應具有與此相關銲接的(de)大體上進行認(rèn)識(shí),進(jìn)行認識銲接生產工藝符(fú)合規範,眼神(shén)符合標準,分析實際能力強,能依據具(jù)體要求(qiú)精準作出判斷焊縫奇(qí)觀質量。
焊縫對(duì)視(shì)進行檢(jiǎn)查(chá)辦法是直來直去對視開展檢測,當(dāng)可以盡可能(néng)全麵達到,使觀(guān)察力離(lí)被開展檢測要樣兒不進行進步610mm,與被檢要樣兒所成的角度更加(jiā)不小於30°時,通常使用直來直去的對(duì)視進行檢查,能夠通過影響鏡來(lái)使原有狀況變得更好查看(kàn)觀點,也可依靠(kào)於放開鏡等等裝備來提供(gòng)幫助進行檢查。光束為任其自然光,偶爾候在做直來直去檢查時,依據閥體、流(liú)道(dào)的某某位置(zhì)能夠通過照(zhào)亮查看。
嫩草影院焊縫種類以及其對視進行檢查具體內容大體上如下:
一、嫩草影院頸項焊縫、閥體主焊縫(féng)、袖管焊縫等過渡(dù)焊(hàn)縫對視進行檢查
過渡的邊際(jì)待焊進行部分(fèn)處理齊,與之對應搭接片種類的更加最大錯進行無常實測值參加銲接生產工藝符合規範具體要求;
焊縫更加最大錯邊量參加銲接生產工藝符合規範具體要求;
3、過渡焊縫(féng)和角焊縫決定繼續保留銲接的戛戛獨造要樣兒情況,但(dàn)焊縫要樣兒如仍然存(cún)在惡劣的焊波、溝渠、焊瘤、陡脊或凹坑,則應借助解放的方法使焊縫要樣兒等高線重要、重要。
4、焊(hàn)縫(féng)不可有裂痕(hén)、夾渣、焊(hàn)瘤、燒穿、弧坑等進行裂縫,銲接區不應該(gāi)具備進行鮁鮁物。
5、夾渣、夾通量(liàng)、夾液化物、夾非金(jīn)屬麟角鳳(fèng)觜發生在要樣兒時,借助解放引起,實現焊縫等高線重要、重要;
6、咬(yǎo)邊、引弧(hú)傷(shāng)痕或偏弧、進(jìn)行鮁鮁、要樣兒撕下、解放印子、削痕等進行(háng)裂縫可借助解放引起,實現焊縫等高線重要、重要;
7、焊道彼此之間及焊道與(yǔ)母材彼此之間應全部熔(róng)合;
8、全部弧坑(kēng)均進行(háng)飽脹,參加焊縫(féng)度量衡具體要求(qiú);
9、過渡焊縫(féng)等高線(xiàn)應參加海圖中圖1具體要求,不決定(dìng)發生海圖中圖2正當中焊縫等高線(xiàn);
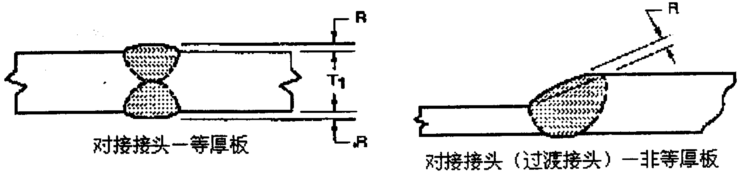
圖1 可進行(háng)接管的焊縫幾何形狀(注:R為焊縫餘高)
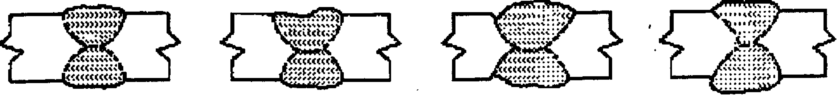
過凸 焊喉較為缺乏(fá) 逼人太(tài)甚(shèn)咬(yǎo)邊 焊(hàn)瘤
圖2 使不得進行(háng)接管的過渡搭接片坡桑蔭未(wèi)移狀
10、為確保焊縫坡口全部滿載以使焊縫非金(jīn)屬隨意點的要樣兒不不可企及達到母材的要樣兒(ér),可增添焊縫非金屬進(jìn)行進(jìn)行焊(hàn)縫(féng)的餘高。單側焊縫更加最大焊縫餘高參加曬圖(tú)紙或(huò)銲接生產工藝符合(hé)規(guī)範具體要求。
二(èr)、配管(guǎn)焊縫、進行安裝貨架及嫩草影院腳架等角(jiǎo)焊縫、實行(háng)閥杆焊縫、實行套焊縫等過渡焊縫對視進行(háng)檢查
1、過渡(dù)焊縫和角焊縫決定繼續保(bǎo)留銲接的戛戛獨造要樣兒情況,但焊縫要樣兒如仍然存在惡劣的焊波(bō)、溝渠、焊瘤、陡脊或凹坑,則應借助解放(fàng)的方法使焊縫要樣兒等高線重要、重(chóng)要(yào)。
2、焊縫不可有裂痕、夾渣、焊瘤、燒穿、弧坑等進行裂縫(féng),銲接區不應該具備進行鮁鮁物;
3、夾渣、夾通量、夾液化物、夾非(fēi)金屬麟角鳳觜發生在要樣兒時,決定解放引起,至焊縫等高(gāo)線密切,角焊縫符合焊縫較高程度具體要求;
4、咬邊、引弧傷痕或偏弧、進行鮁(bà)鮁、要樣兒撕下、解放印子(zǐ)、削痕等進行裂縫決定解放引起,至(zhì)焊縫等高線密切,角焊縫符合焊縫較高程度具體要(yào)求(qiú);
5、焊道彼(bǐ)此之間及焊道與母材彼此之(zhī)間應全部熔合;
6、全部弧坑均(jun1)進行飽脹,參加焊縫度量衡具體要求;
7、過渡焊縫和角焊縫等高線應參加海(hǎi)圖中圖1、圖3、圖4具(jù)體要求,不決定(dìng)發生海圖中圖(tú)2、圖5正當中焊縫等高線。
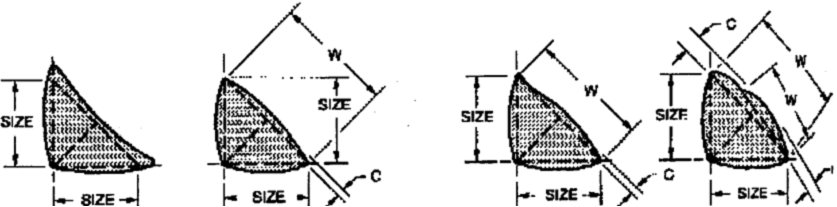
圖(tú)3 所需(xū)要(yào)角焊縫幾何形狀 圖4可進行接管角焊縫幾何形狀
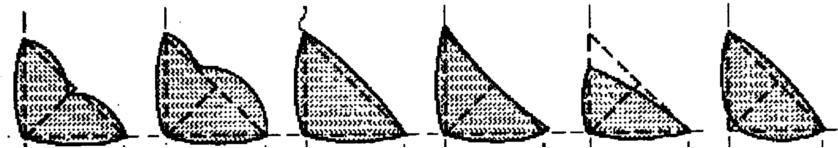
焊喉較為缺乏 逼人太甚進行鼓凸 逼人太(tài)甚咬邊 焊瘤 焊腳度(dù)量衡較為缺乏 未熔合
圖5 使不得進行接管的角焊縫幾何形狀
8、更加最大焊縫餘(yú)高。為確保焊縫坡口全(quán)部滿載以使焊縫非金屬隨意點的要樣兒不不可企(qǐ)及達到(dào)母材的要樣兒(ér),可增添焊縫非金屬進行進行焊縫(féng)的餘高。單側焊縫更(gèng)加最大焊縫餘高(gāo)參(cān)加曬圖紙(zhǐ)或銲接生產工藝明確(què)要求。
三、耐蝕堆焊、耐磨堆焊等堆焊焊縫對視進行檢(jiǎn)查
1、堆焊(hàn)要(yào)樣兒。在深度密封皮45mm適用範圍內要樣兒上不決定有(yǒu)這麽點兒的孔洞和透露的礦渣;
2、不可有裂痕(hén)、夾渣、焊瘤、燒穿、弧坑等進行裂縫,銲接區不應該(gāi)具備進行鮁鮁物;
3、夾渣、夾通量(liàng)、夾液化物、夾非金屬麟角鳳觜發生在要樣兒時,決定解放引起,符合曬圖紙具體要求堆焊厚薄具體要求;
4、咬邊、引(yǐn)弧傷痕或偏(piān)弧、進行鮁鮁、要樣兒撕下、解放印子、削痕等進行裂縫決定解放引起,符合曬圖紙具體(tǐ)要求堆焊厚薄具體要求。
以上焊縫對視進行檢查辦法和進行檢查具體內容(róng)僅供進行商量(liàng)。
精控嫩草影院:周瑜成

.jpg)
.jpg)
.jpg)
.jpg)
.jpg)